Lors de l’impression 3D avec le B9Creator, de la résine UV est durcie couche par couche à l’aide d’un projecteur et ainsi transformée en une forme que l’on retire, après l’impression, du reste de la résine encore liquide. Pour que la résine ne se lie pas au bac d’impression en plexiglas (appelé Vat dans les modes d’emploi) en durcissant, on utilise un revêtement en silicone (PDMS). Celui-ci s’abîme malheureusement après quelques impressions et doit donc être renouvelé régulièrement.
Nous avons opté pour du silicone de la marque Wacker Elastosil 601 avec un degré de dureté Shore de 45. Contrairement au Sylgard 184 utilisé à l’origine, il est disponible localement et a même de meilleures propriétés d’adhérence sur le plexiglas du bac d’impression. Nous verrons et raconterons comment il se comporte en termes de durabilité lors des impressions 3D.
Pour réussir la réparation du revêtement PDMS avec l’Elastosil, il est préférable d’utiliser une table de nivellement. Si l’on n’en a pas sous la main, la variante do-it-yourself fonctionne très bien : en posant un niveau à bulle sur une plaque munie de trois vis de nivellement, on peut rapidement compenser toute irrégularité.
Pour préparer le silicone, une balance de cuisine de précision est recommandée, car il faut mélanger deux composants de 45 g et 5 g respectivement. Une balance précise au gramme produit, pour une quantité de 5 g, une erreur pouvant aller jusqu’à 10 %, puisque l’on ne sait pas si le gobelet contient 4,5 g ou 5,4 g. Les balances de précision affichent les dixièmes de gramme et n’ont donc pas ce problème. Avec une balance de précision et des gobelets gradués, un tel rapport de mélange devrait donc être bien atteignable.
Comme l’impression en résine UV est un procédé optique, dans lequel l’objet est irradié par le bas avec de la lumière UV, il importe que le silicone ne contienne autant que possible pas de bulles d’air, qui pourraient dévier et perturber les rayons lumineux. L’Elastosil que nous utilisons possède une viscosité élevée et n’a donc en principe pas besoin d’être dégazé séparément, si le rapport de mélange mentionné plus haut est assez précis. Les éventuelles bulles montent d’elles-mêmes et éclatent à la surface.
Si l’on chauffe le bac à 70 °C au maximum pour durcir le silicone, il peut être réutilisé après seulement 3 à 4 heures. Cela accroît toutefois le risque que toutes les bulles d’air du silicone n’atteignent pas la surface avant qu’il ait fini de durcir. Sans chaleur, le durcissement du silicone prend jusqu’à 48 h, ce qui rend toutefois plus probable que le silicone soit exempt de bulles. Il vaut donc la peine de travailler avec un second bac, afin de pouvoir maintenir le B9Creator en service.
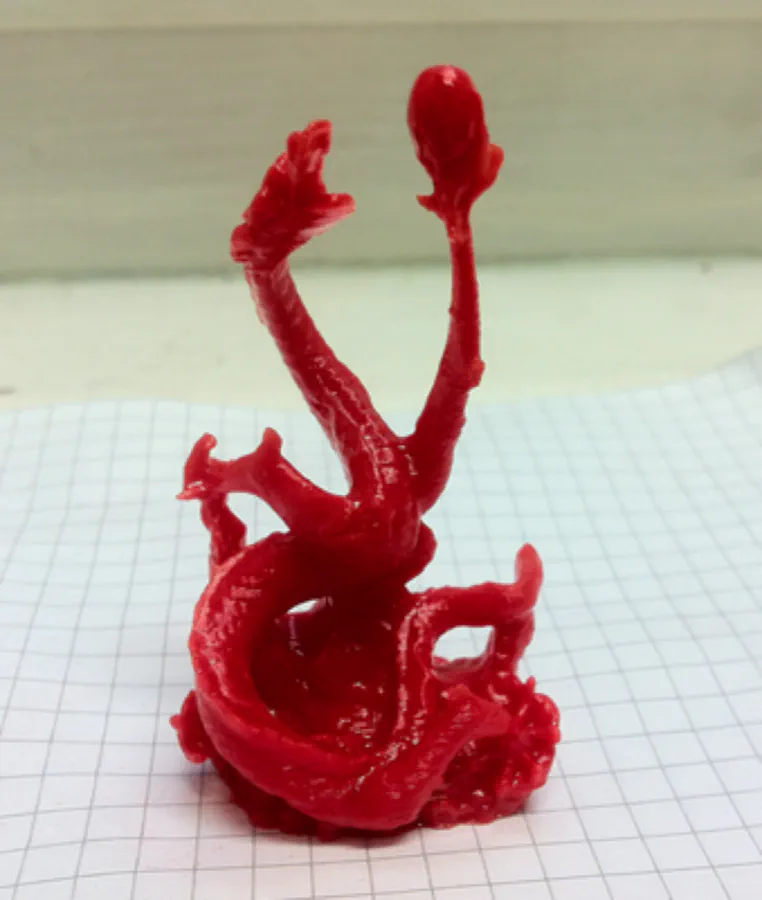
Pour le test, nous avons imprimé le dragon d’artec3d sur Thingiverse. En raison de réglages de l’axe Z erronément différents dans le trancheur et dans le programme d’impression, un étirement est apparu. Étonnamment, le résultat de l’impression est malgré tout présentable. 100 microns de l’objet original correspondent à 88,5 microns dans l’impression représentée ci-dessus.